Etiketsiz bir parça elinize gelinceye ve onu bir makara bekleyene kadar bir boru bağlantı parçasını ölçmek iki dakikalık bir iş gibi görünür. Boru kolaydır: Nominal boyut ve et kalınlığı ve boru tanımlanır. Bağlantı parçası üç boyutlu bir parçadır ve aynı anda birkaç boyutta kontrol edilmesi gerekir: uçların dış çapı, duvar kalınlığı, merkezden uca veya yüz yüze uzunluk ve bağlantının geometrisi. Bunlardan birini yanlış yaparsanız kaynak hazırlığı, hizalama veya makaranın tamamı hurdaya çıkabilir.
1993'ten beri Jiangyin'de basınçlı boru bileşenleri üretiyoruz ve denetim ekibimiz her iş gününde alın kaynak bağlantı parçalarını, soket kaynak bağlantı parçalarını, dişli bağlantı parçalarını ve flanşları ölçüyor. Aşağıda, güvenebilecekleri numaralara ihtiyaç duyan alıcılar, kalite kontrol müfettişleri ve saha mühendisleri için yazılmış, kendi mağazamızda kullandığımız yöntem yer almaktadır.
En Önemli Dört Ölçüm
Uygunluğu ne olursa olsun, dört soru neredeyse her durumu kapsıyor. Bunları sırayla çalışın ve nadiren tahmin etmeniz gerekir.
- Uç boyutu ve dış çap. Bağlantı parçaları nominal boru boyutuna göre sipariş edilir, ancak bir kumpas gerçek dış çapı okur. 2 inçlik (DN50) bir bağlantı parçası, uç yüz boyunca 2 inç değil, yaklaşık 2,375 inçtir (60,3 mm). Her iki ucu da kontrol edin, çünkü ovallik veya hasarlı uç ilk önce burada ortaya çıkar.
- Duvar kalınlığı ve programı. Duvar kalınlığı SCH 40'ı SCH 80'den XXS'den ayırır ve deliği belirler. Ucu bir kumpas veya ultrasonik ölçüm cihazıyla ölçün ve çevre çevresinde en az dört okuma yapın.
- Uzunluk. Dirsekler, tees ve yan kısımlar için merkezden uca; flanşlar ve vanalar için yüz yüze; redüktörler, kapaklar ve saplama uçları için toplam uzunluk. Standart boyut, sahadaki montajı yöneten boyuttur.
- Geometriyi sonlandırın. Alın kaynak uçları için eğim açısı ve kök yüzü, soket kaynak uçları için soket deliği ve soket derinliği, dişli uçlar için diş formu ve kavrama.
Parçanın taslağını çizin, dört rakamı taslağın üzerine yazın ve taslağı parçayla birlikte saklayın. Bu alışkanlık, otuz yıllık üretimde gördüğümüz diğer adımlardan daha fazla uyumsuzluğu önlüyor.
Ölçümleri Güvenilir Hale Getiren Araçlar
Metroloji laboratuvarına ihtiyacınız yok ancak üzerinde çalışmak için doğru miktarda alete ve temiz, düz bir yüzeye ihtiyacınız var.
- Dış çap, duvar kalınlığı ve soket derinliği için 0 ila 6 inç ve 0 ila 12 inç sürmeli veya dijital kumpaslar.
- Büyük çaplar için çelik bant veya pi bant. Pi bandı doğrudan çapı okur ve DN1800 dirseğini veya ağır flanşı kontrol etmenin en hızlı yoludur.
- Duvarın uç yüzden uzakta doğrulanması gerektiğinde ultrasonik kalınlık ölçer.
- Yanallar için bir açı bulucu veya iletki, 45 derecelik dirsekler ve dal açıları.
- Karelik kontrolleri için düz bir kenar, düz bir yüzey ve flanş karesi.
- Dişli bağlantı parçaları için bir diş göstergesi veya eşleşen bir boru nipeli.
- İlgili standart boyut tablosu, çünkü bir okumayı bir tabloyla karşılaştırmak, sıfırdan hesaplamaktan daha hızlıdır.
Mümkün olan her yerde oda sıcaklığında ölçüm yapın ve parçayı, kendi ağırlığının okumayı bozmaması için desteklenmiş halde tutun.
Alın Kaynak Parçaları Nasıl Ölçülür?
ASME B16.9'a göre alın kaynaklı bağlantı parçaları dış çap, duvar kalınlığı ve merkezden uca boyutlara göre tanımlanır; dolayısıyla bunlar ilk önce onaylanacak sayılardır.
Dirsekler: Merkezden Uca ve Açı
Dirseğinizi bir ucu size bakacak şekilde düz bir yüzeye yerleştirin ve bu ucun dış çapını ölçün. Bu rakamın yarısı size merkez çizgisini verir. Merkezden uca boyut daha sonra diğer bacak boyunca ölçülen bu merkez çizgisinden uzak uç yüze kadar uzanır. 90 derecelik uzun yarıçaplı bir dirsekte merkezden uca nominal boyutun yaklaşık 1,5 katıdır ve 45 derecelik bir dirsekte nominal boyutun yaklaşık 0,625 katıdır; bu nedenle hızlı bir hesaplama, okumanızın siz ona güvenmeden önce doğru aileye ait olup olmadığını size söyler. 180 derecelik dönüşler için, çizimler farklı olanları gerektirdiğinden, hem merkezden merkeze mesafeyi hem de arkadan yüze mesafeyi kaydedin. Eğim açısı, kök yüzü ve gerçek delikle bitirin.
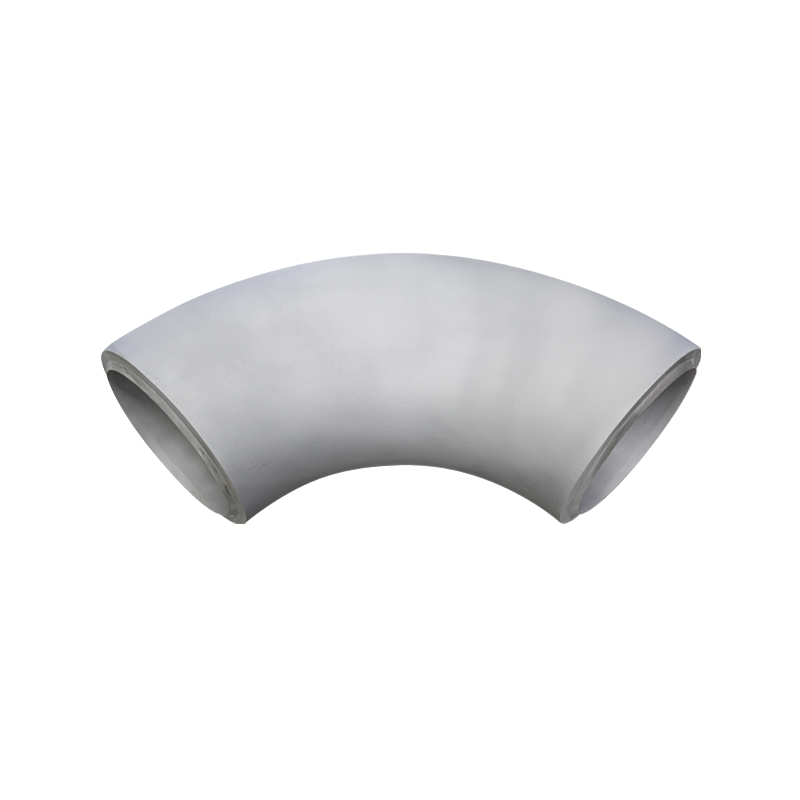 Alın Kaynaklı 90 Derece Dirsek Büyük çaplı kaynak dirsekleri ve kalın duvarlı yüksek basınç dirsekleri üretiyoruz. Dirseğin maksimum çapı DN3800 olabilir. Şu anda tam bir ürün yelpazemiz var... Ürünü Görüntüle →
Tee'ler, Haçlar ve Yanallar
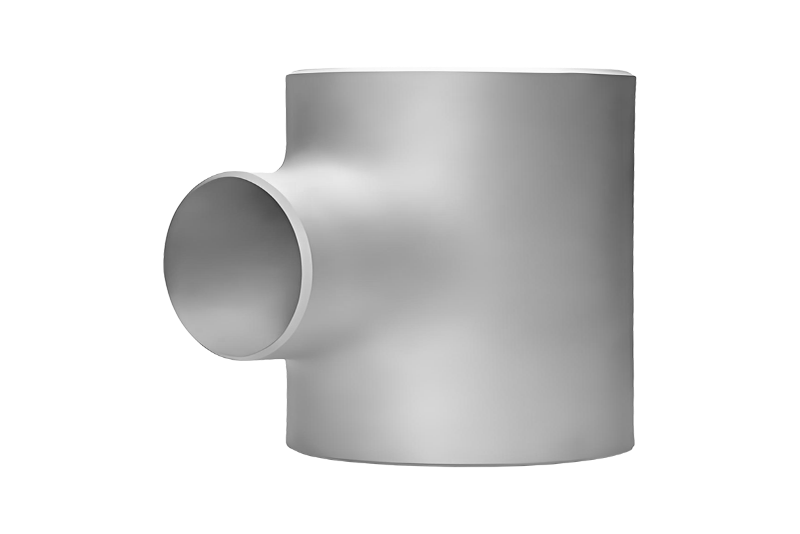
Bir tişörtün iki yönetim boyutu vardır: gövde boyunca uçtan uca ölçülen koşu ve koşunun merkez çizgisinden dal uç yüzüne kadar ölçülen dal. Eşit bir tee üzerinde ikisi eşleşmelidir; küçültme T-parçası üzerinde dalın dış çapını da ölçün ve hangi çıkışın küçültüldüğünü not edin. Yanal bir tişört dallanma açısı ekler. Çaprazlar dördüncü çıkışla aynı mantığı takip eder ve dört ucun tamamının çap ve karelik açısından kontrol edilmesi faydalıdır.
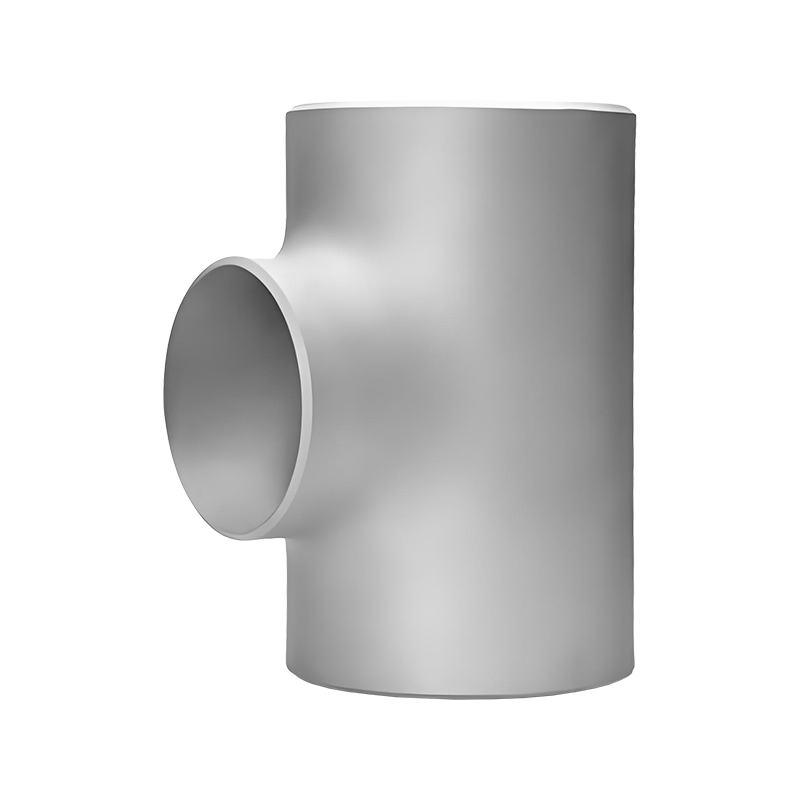 Alın Kaynaklı Eşit Tee Eşit bir T parçası, üç açıklığın tamamında tutarlı boru çaplarını korurken sıvı akışını bölmek veya birleştirmek için tasarlanmış boru sistemlerinde kritik bir bağlantı elemanıdır. Bu... Ürünü Görüntüle →
Redüktörler, Kapaklar ve Saplama Uçları
Eşmerkezli redüktörler toplam uzunluk, büyük uç dış çapı, küçük uç dış çapı ve her iki uçtaki duvar kalınlığı ile kontrol edilir. Eksantrik bir redüktör, düz tarafı ve iki merkez çizgisi arasındaki ofseti ekler; düz kenar düz yüzeye dayandığında okunması kolaydır. Kapaklar dış çap, yükseklik ve duvar kalınlığına göre tanımlanır. Saplama uçları uzunluk, vatka dış çapı ve vatka kalınlığı ile ölçülür ve vatka çevrenin çeşitli noktalarında kontrol edilir.
Flanşlar Nasıl Ölçülür?
Flanş ölçümü çoğunlukla cıvata düzeniyle ilgilidir, çünkü bu, bağlantının cıvatalanıp sıkılmayacağını belirler. Flanş dış çapını, flanş kalınlığını, cıvata daire çapını ve cıvata deliklerinin sayısını ve çapını kaydedin. Daha sonra yüz detaylarını ekleyin: yükseltilmiş yüz flanşı için yükseltilmiş yüz çapını ve flanş yüzü üzerindeki yüksekliğini ölçün; Halka tipi bağlantı flanşı için oluğu ölçün ve halka numarasını not edin. Son olarak kaynak ucundaki deliği ve göbek çapını boruya göre kontrol edin.
Cıvata dairesi çapı bu alanda zor olanıdır. Çift sayıda delikle, bir cıvata deliğinin merkezinden doğrudan karşı deliğin merkezine kadar ölçün. Tek bir sayı ile deliğin merkezinden flanş merkezine kadar ölçün ve bunu ikiye katlayın. Delikleri iki kez sayın çünkü fazladan veya eksik bir delik çok pahalı bir hatadır.
 Kaynak Boyunlu Flanş Kaynak Boyunlu Flanş, yüksek basınçlı, yüksek sıcaklıktaki ortamlar için en üst düzey çözüm olarak duruyor ve sağlam yapısıyla benzersiz güvenilirlik sunmak üzere tasarlandı... Ürünü Görüntüle →
Soket Kaynaklı ve Dişli Bağlantı Parçaları Nasıl Ölçülür?
ASME B16.11'e göre küçük delikli dövme bağlantı parçaları, uzun merkezden uca uzunluklar yerine soket veya diş boyutlarına göre yönetilir. Soket kaynak dirseği, T bağlantısı veya kaplin için soket deliğini, soket derinliğini ve duvar kalınlığını ölçün ve deliğin borunun dış çapına uyduğunu doğrulayın. Dişli bağlantı parçaları için, diş boyutunu ve biçimini, diş uzunluğunu ve toplam uzunluğu onaylayın ve dişi bir mastar veya uygun bir nipel ile test edin. Bu parçalar sıklıkla yüksek basınçlı ve yüksek saflıktaki hatlara gittiğinden, bağlantı parçası kaynakçıya ulaşmadan önce bir çapak veya sığ bir yuvanın yakalanması önemlidir.
Üretim Alanı için Hızlı Referans Tablosu
Bu tabloyu yazdırın, tezgahın yanında tutun ve parça ilerlemeden önce her satır için bir okuma girin.
Tablo 1: En güvenilir okumayı sağlayan aletle birlikte denetçilerimizin en yaygın bağlantı elemanı türleri için kaydettiği boyutlar. | Montaj tipi | Kaydedilecek boyutlar | En iyi araç |
| Alın kaynaklı 90 derecelik dirsek | Uç dış çapı, duvar kalınlığı, merkezden uca, eğim açısı | Kaliperler, bant, açı bulucu |
| Eşit tişört | Uçtan uca koşun, dal yüksekliği, her iki uç çapı | Bant, pergeller, düz kenar |
| Konsantrik redüktör | Toplam uzunluk, büyük uç çapı, küçük uç çapı, her iki duvar kalınlığı | Kumpaslar, bant |
| Kaynak boyunlu flanş | Dış çap, kalınlık, cıvata dairesi, delik sayısı ve boyutu, yükseltilmiş yüz yüksekliği, delik | Kumpaslar, bant, flange square |
| Soket kaynak uydurma | Soket deliği, soket derinliği, duvar kalınlığı | Delik ölçer, derinlik ölçer |
| Dişli bağlantı | İplik boyutu ve şekli, iplik uzunluğu, toplam uzunluk | İplik göstergesi, kaliperler |
Yaygın Hatalar ve Saha Kontrolleri
- Nominal boyutu dış çap olarak ele almak, ardından boruya sığmayan bir parça sipariş etmek.
- Her okumayı kısaltan uç yüz yerine eğimden ölçüm.
- Bir dirseğin, tişörtün veya redüktörün yalnızca bir ucunun okunması ve diğer ucun eşleştiğini varsaymak.
- Bağlantı parçasını boru programıyla karşılaştırıyoruz ancak hiçbir zaman gerçek duvar kalınlığını ölçmüyoruz.
- Yükseltilmiş yüz, segman bağlantı oluğu veya düz yüz gibi yerinde düzeltilemeyen kaplama ayrıntılarının unutulması.
Okuma sonucu beklediğinizin dışında çıkarsa parçayı reddetmeden önce ikinci bir takımla tekrar ölçün. Düşürülmüş bir kumpas veya bükülmüş kancalı bir bant, gerçek uyumsuzluktan daha fazla hatalı reddedilmeye neden olur.
Ölçümlerinizi Standartla Eşleştirin
Tek başına bir sayı çok az şey ifade eder. Bunu bir standartla karşılaştırdığınızda faydalı olur: ASME B16.9'a göre alın kaynak bağlantı parçaları, ASME B16.5'e göre flanşlar, ASME B16.11'e göre dövme soket kaynağı ve dişli bağlantı parçaları ve DIN veya JIS B2311 tablolarına göre Avrupa veya Japonya'daki projeler. Başlamadan önce bir parçanın nasıl sınıflandırılması gerektiğinden emin değilseniz, aslında bir boru bağlantı parçası nedir doğru masayı seçmenize yardımcı olacaktır.
Mevcut bir hatla eşleşen bir yedek parçaya ihtiyacınız olduğunda, ASME B16.9 alın kaynak bağlantı parçaları Aynı boyutlu tablolarda karbon çeliği, paslanmaz çelik, alaşımlı çelik, dubleks ve nikel alaşımlarından üretilmekte, böylece sahada alınan bir ölçüm bizim tarafımızdaki bir çizimle eşleştirilebilmektedir.
Her proje sonunda bir tesisatçı, bir şerit metre ve hizalanması gereken bir bağlantı noktasına gelir. Kaynak yapılmadan önce dört dikkatli okumanın yapılması hala mevcut en ucuz kalite kontrol yöntemidir.
Elinizde etiketsiz bir bağlantı parçası, eski bir çizim veya tanımlayamadığınız bir örnek varsa, ölçtüğünüz dört rakamı bize gönderin veya parçanın kendisini gönderin. Otuz yılı aşkın üretim deneyimimiz, ortak boyut stokumuz ve MT, PT, UT ve RT sertifikalı teknik ekibimizle boyutu, malzeme kalitesini ve standardı doğrulayabilir ve eşleşen bir bağlantı parçasını hızlı bir şekilde teklif edebiliriz.



 Language

 2025-11-17Devamını Oku
 2025-11-17Devamını Oku