Rafineri bakım ekipleri tekrarlayan bir sorunla karşı karşıyadır: boru sistemi, hiçbir katalog listesinin eşleşmediği standart dışı bir flanş içermektedir. Cıvata dairesi herhangi bir ASME B16.5 modelini takip etmiyor, malzeme kalitesi daha eski bir spesifikasyondan geliyor veya delik, ticari flanşların sunmadığı bir kaplamaya ihtiyaç duyuyor. O anda özel flanş imalatı artık hoş bir şey değil; operasyonel bir sisteme giden tek yoldur.
Eksik bir flanş, proses hattının günlerce durmasına neden olabilir. Bu aksama süresinin maliyeti genellikle işlenmiş özel bir parçanın fiyatını çok aşıyor. Bu basit bir matematik problemidir: Güvenilir bir dövme kaynağına ve CNC işleme kapasitesine sahip herhangi bir üretici, önemli olan kritik boyutları ve toleransları anlaması koşuluyla, günler içinde özel bir flanş üretebilir.
 Yüksek Basınç ve Yüksek Sıcaklık Uygulamaları için Kaynak Boyunlu Flanş Konik boyunlu ve tam nüfuziyetli alın kaynağıyla üretilen bu flanş, aşırı koşullar altında sızdırmaz performans sağlayarak onu petrol, gaz ve kimyasal sistemlerdeki kritik boru hatları için güvenilir bir seçim haline getiriyor. Ürünü Görüntüle →
Özel Bir Flanşa İhtiyacınız Olduğunda
Özel bir flanş her zaman tamamen özel bir tasarım değildir. Daha sıklıkla, tanınmış bir standarttan bir veya iki kontrollü şekilde sapan bir flanştır. Yaygın tetikleyiciler arasında yüzü hasarlı olan mevcut bir flanş, alışılmadık bir cıvata düzeni kullanan bir pompa veya valf nozulu veya alışılmadık bir delik veya yüzey konfigürasyonu gerektiren bir süreç yükseltmesi yer alır.
Tipik özel senaryolar şunları içerir:
- Standart boru programlarına uymayan delik çapları, genellikle mevcut bir boru hattına veya belirli bir akış profiline uyacak şekilde işlenir.
- Sahada halihazırda kurulu olan bir eşleşen flanşa uyması gereken cıvata daireleri ve dış çaplar.
- Yüksek basınçlı conta sızdırmazlığı için RTJ olukları, dil ve oluk veya tırtıklı yüzeyler gibi alışılmadık yüz konfigürasyonları.
- Standart boyutlarda stoklanmayan, aşındırıcı hizmet, yüksek sıcaklık veya kriyojenik koşullar için seçilen malzeme sınıfları.
Otuz yılı aşkın boru bağlantı deneyimine sahip bir üretici için bunlar olağandışı talepler değildir. Önemli olan, toleransları tahmin etmeden talebi net işleme talimatlarına dönüştürebilme yeteneğidir.
Özel Flanşlar İçin Malzeme Seçimi
Malzeme seçimi flanşın servis ömrünü ve maliyetini belirler. Özel flanşlar için ilk spesifikasyon genellikle standart mevcudiyetten ziyade çalışma ortamından gelir. Bu nedenle bir üreticinin birden fazla malzeme ailesine erişmesi gerekir.
Özel flanş üretimi için ortak malzeme sınıfları ve bunların tipik servis koşulları. | Malzeme Sınıfı | Tipik Standart | Temel Performans | Ortak Uygulama |
| ASTM A105 | ASME B16.5, ASTM A105 | Karbon çeliği, genel mukavemetli, kolayca kaynaklanabilir | Su, buhar, yağ servisi |
| ASTM A182 F304/316L | ASME B16.5, ASTM A182 | Paslanmaz çelik, korozyon direnci | Kimyasal, denizcilik, gıda |
| ASTM A182 F11/F22 | ASME B16.5, ASTM A182 | Alaşımlı çelik, yüksek sıcaklıkta sürünme mukavemeti | Enerji santrali, buhar hatları |
| ASTM A182 F91 | ASME B16.5 | Kazanlar için geliştirilmiş yüksek sıcaklık dayanımı | Enerji santralleri, yüksek sıcaklık başlıkları |
| ASTM A182 F51 (2205) | ASME B16.5 | Dubleks paslanmaz, stres korozyon çatlama direnci | Deniz suyu, açık deniz |
| ASTM A182 F53 (2507) | ASME B16.5 | Süper dubleks, yüksek klorür direnci | Tuzdan arındırma, açık deniz |
| İnkonel 625/718 | ASTM | Nikel bazlı alaşım, aşırı korozyon ve sıcaklık | Kimya, havacılık, yüksek sıcaklık |
| Titanyum Sınıf 2 | ASTM | Hafif, mükemmel korozyon direnci | Kimyasal ekipman |
Doğru malzemeyi seçmek işin sadece yarısıdır. Diğer yarısı ise flanş ısıl işlemi ve sertifikasyon zincirinin onaylanmasıdır. Düşük sıcaklıkta servis için karbon çeliği kaliteleri WPL6 düşük sıcaklık kör flanşları darbe dayanıklılığını sağlamak için işlenmiştir; yüksek basınçlı gaz iletimi için kaynak boyunlu flanşın sevkıyattan önce uygun ultrasonik teste tabi tutulması gerekir.
Her malzeme ailesinin ayrıca kendine özgü işleme parametreleri vardır. Paslanmaz çelik, karbon çeliğinden daha hızlı sertleşir, bu da ilerleme hızlarını ve takımlamayı etkiler. Bu malzemelerden hem emtia hem de özel flanşlar üreten bir üretici, bu farklılıkları öngörecektir.
Standartlar ve Boyutsal Toleranslar
Özel flanşların hâlâ bir referans çerçevesine ihtiyacı vardır. Bir flanş standarttan sapsa bile üreticinin bu standartla uyumlu olması gerekir. ASME B16.5 kaynak boyunlu flanşlar veya basınç değerleri ve temel yüz boyutları için ASME B16.47. Özel durum genellikle delik, cıvata dairesi veya kalınlık ile ilgilidir, ancak flanş basınç sınıfı ve kaplama hala kabul görmüş bir temeli takip etmektedir.
Özel flanş atölyelerinin uyguladığı birkaç pratik tolerans kuralı:
- Cıvata daire çapı: standart boyutlar için genellikle /-1,5 mm dahilinde tutulur, ancak mevcut flanşla eşleşmesi gereken çiftler için daha sıkıdır.
- Delik çapı: flanş eşleşen bir setin parçası olduğunda genellikle /-0,1 mm dahilinde, istenen boyuta yakın olarak işlenir.
- Kalınlık: Müşterinin daha fazla sertlik için daha ağır bir gövde gerektirmediği sürece ASME B16.5 tarafından belirlenen aralıkta tutulur.
Bu toleranslar önemlidir çünkü özel flanşlar nadiren bağımsız parçalardır. Halihazırda sahada bulunan diğer bileşenlerle aynı hizada olmaları gerekir. Cıvata dairesi veya alın profilindeki hafif bir uyumsuzluk, başlatma sırasında bir sızıntı yoluna dönüşebilir.
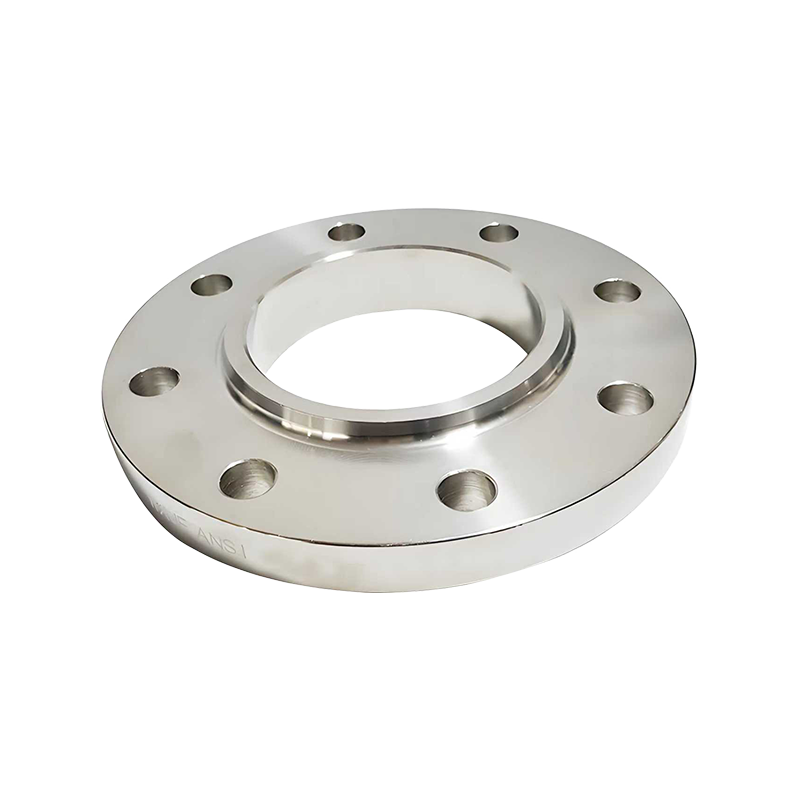 Alçak Basınçlı Sistemler ve Kolay Kurulum için Slip On Flanş Bu flanş boru üzerinde kayar ve yalnızca köşe kaynağı gerektirir; su, HVAC ve genel endüstriyel hatlardaki düşük basınçlı hizmetler için uygun maliyetli ve güvenli bir bağlantı sunar. Ürünü Görüntüle →
Özel Flanşlar İçin Üretim Süreci
Özel flanş imalatı, standart flanşlarla aynı temel rotayı takip eder ve modifikasyonlar her aşamaya yayılır.
- Stok hazırlığı: Dövme stoku gerekli ağırlık ve ebatlarda kesilir. Dövme boşluklar, plaka flanşlara kıyasla mekanik özellikleri geliştiren düzgün bir tane akışı sağlar.
- Isıl işlem: Dövme işleminden sonra malzeme, kaliteye ve gerekli tokluğa göre normalleştirilir veya söndürülür ve temperlenir.
- Kaba işleme: İşlenmemiş parça, son geçişler için pay bırakılarak yaklaşık boyutlara döndürülür.
- CNC işleme: cıvata delikleri, delik ve conta yüzeyi son toleranslara göre işlenir. CNC makineleri, operatörün doğrudan müşteri çiziminden belirli bir cıvata dairesini programlamasına olanak tanır.
- Yüzey bitirme: Kritik sızdırmazlık yüzeyleri için tırtıklı veya pürüzsüz bir kaplama uygulanır. Kimyasal hizmet için dekapaj ve pasivasyon gerekli olabilir.
Her aşamanın bir kalite kapısı vardır. Büyük boyutlu bir deliğe ve standart olmayan bir cıvata dairesine sahip özel bir flanş, biri hariç her boyutta mükemmel olabilir ve bu, basınç gördüğünde soruna neden olur.
Kalite Kontrol ve Muayene
Özel flanşlar katalog muadilleriyle aynı denetim standartlarını karşılamalıdır. Denetimler en azından aşağıdakileri kapsamalıdır:
- Cıvata dairesi, delik, dış çap ve kalınlığa özellikle dikkat edilerek müşteri çizimine göre boyut doğrulaması.
- Olumlu malzeme tanımlama ve sertifika incelemesi yoluyla malzeme doğrulaması.
- Hizmetin kritikliğine dayalı tahribatsız muayene. Yüksek basınçlı bir gaz flanşı, dövme işleminin ultrasonik testini gerektirebilir; Kimyasal bulamaç hattına yönelik bir flanşın sızdırmazlık yüzeyinde penetrant testi yapılması gerekebilir.
Pek çok tesis ISO 9001 sertifikasına sahiptir ve Avrupa'da kurulacak flanşlar için PED uyumluluğu gerektirir. Bu sistemleri özel bir siparişle çalıştırmak isteğe bağlı değildir; Özel mağazanın ilk etapta tutulmasının nedeni budur.
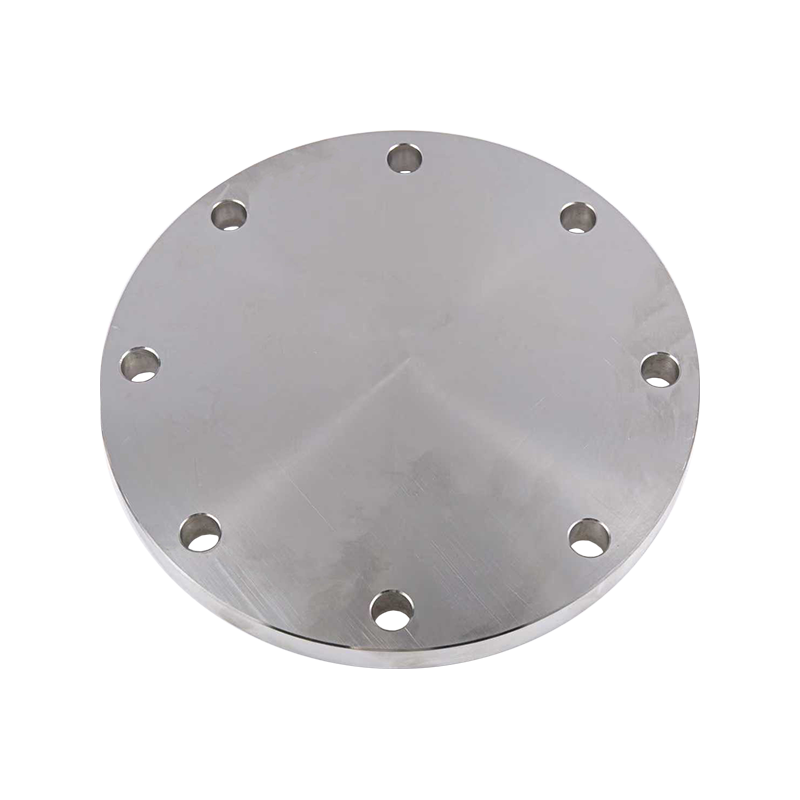 Çok Yönlü Sızdırmazlık Yüzeyleriyle Boru Uçlarının Sızdırmazlığını Sağlayan Kör Flanş Boru veya ekipman açıklıklarını kapatmak için tasarlanan bu flanş, sağlam bir bariyer sağlar ve çeşitli basınç gereksinimlerini karşılar; bakım, test veya acil kapatma işlemlerine uygundur. Ürünü Görüntüle →
Özel Flanş Uygulamaları
Özel flanşlar hemen hemen her endüstriyel sektörde karşımıza çıkmaktadır. Spesifik talepler farklılık gösterse de mühendislik mantığı tutarlıdır: Katalog flanşı uymadığında, bağlantıyı tamamlamak için özel bir flanş işlenir.
- Petrol ve gaz boru hatları: bakım sırasında izolasyon için geniş çaplı kör flanşlar, açık deniz bağlantıları için yüksek basınçlı kaynak boyunlu flanşlar.
- Kimyasal işleme: Agresif ortamlara direnmek için RTJ ve paslanmaz çelikten veya çift yönlü özel yüzlü flanşlar.
- Enerji üretimi: Buhar başlıkları ve yüksek sıcaklıkta servis için genellikle kritik malzeme izlenebilirliğine sahip alaşımlı çelik flanşlar.
- Denizcilik ve tuzdan arındırma: Klorür seviyelerinin yüksek olduğu, iş sertleşmesini önlemek için özel işleme gerektiren süper dubleks veya titanyum flanşlar.
Bu hizmetlerden herhangi biri için özel bir flanş oluşturmak, ham madde kesilmeden önce müşteri ile üretici arasında bir görüşme yapılmasını gerektirir. Doğru malzeme, spesifikasyon ve denetim seviyesi bu şekilde kararlaştırılır.
Özel Flanş Nasıl Belirlenir
Bir üreticiye özel flanş sorgusu gönderdiğinizde mümkün olduğunca fazla ayrıntı sağlayın. Teklifi hızlandıran öğeler aşağıdadır:
- Varsa, nominal boru boyutu ve basınç sınıfı.
- Malzeme kalitesi ve çalışma sıcaklığı aralığı.
- Kabul edebileceğiniz toleransa sahip delik çapı.
- Flanş dış çapı ile cıvata daire çapı ve delik sayısı.
- Conta yüz tipi: RF, FF, RTJ veya diğer.
- Gerekli miktar ve teslim tarihi.
- Flanşın halihazırda sahip olduğunuz bir eşleşen flanşla eşleştirilip eşleştirilmeyeceği.
Birden fazla kıtada özel flanşlar üreten bir üretici, bu bilgiyi potansiyel sorunları atölye sorunlarına dönüşmeden önce işaretlemek için kullanacaktır.
Sonuç
Özel flanş imalatı standart flanş imalatından farklı bir iş değildir. Katalog sayfasına sığmayan bir parçaya uygulanan aynı işleme, aynı dövme bilgisi ve aynı muayene disiplinidir. Değer, deneyimde yatmaktadır: hangi boyutun sıkı tutulacağını, hangi malzemenin özel işlem gerektirdiğini ve belirli bir hizmet için hangi test yolunun izleneceğini bilmek.
Bu, özel flanşların zamanında teslim edilebileceğini söyleyen türden bir bilgidir ve proses hattını daha kısa sürede faaliyete döndüren de budur.



 Language

 2025-11-17Devamını Oku
 2025-11-17Devamını Oku